 English
 русский
 عربى
أخبار الصناعة
الصفحة الرئيسية / أخبار / أخبار الصناعة / التفاوتات غير الملحومة في أنابيب الفولاذ المقاوم للصدأ: دليل ميداني عملي للمحدد
يقرأ الفرجار 76.48 ملم على أنبوب تم طلبه بقطر خارجي 76.10 ملم. يشير الرسم إلى تفاوت قدره ±0.5%. تشير شهادة المطحنة إلى إن 10297-2. الحد الأعلى هو 76.48 ملم — وهو المكان الذي يوجد فيه الفرجار بالضبط. الأنبوب مطابق للمواصفات، لكن فقط.
التسامح ليس حكما على الجودة. إنها اتفاقية مكتوبة بين المصنع والمشتري حول مقدار انحراف الأبعاد الذي يمكن للتطبيق استيعابه. إن فهم كيفية تعريف هذه الاتفاقية وقياسها وتسعيرها هو المهارة الأكثر عملية في شراء الأنابيب السلسة.
كلما كان نطاق التسامح أكثر إحكامًا، كلما زاد عدد عمليات القياس وإعادة العمل والرفض التي يقوم بها المصنع - وكلما ارتفع سعر المتر. يعتبر التسامح التجاري لسمك الجدار بنسبة ±10% غير مكلف لأن التشكيل على البارد يبقى بشكل طبيعي داخل هذا النطاق. يتطلب التفاوت الدقيق بنسبة ±5% أو أكثر إحكامًا المزيد من التمريرات والمزيد من نقاط القياس والمزيد من المواد المرفوضة بسبب سقوطها خارج النطاق.
يعتمد ما إذا كنت بحاجة إلى تفاصيل تجارية أو دقة على ما يفعله الجزء بعد التصنيع. إذا تم تنظيف القطر الخارجي بالكامل عن طريق الدوران، فعادةً ما يكون تحمل OD التجاري كافيًا. إذا كان سطح الأنبوب فعالاً - مجلة مانعة للتسرب، أو تجويف مبيت، أو سطح مناسب للضغط - فإن كل عُشر المليمتر خارج النطاق المحدد يعد مكونًا مرفوضًا محتملاً.
الأبعاد الأكثر أهمية، حسب ترتيب التأثير العملي:
إذا كنت جديدًا في مواصفات الأنبوب، فإن المبادئ الأوسع لـ اختيار مواصفات الأنبوب الصحيح تعتبر نقطة بداية مفيدة قبل الالتزام بالأبعاد في أمر الشراء.
تتبع معظم طلبات الأنابيب والأنابيب المصنوعة من الفولاذ المقاوم للصدأ حول العالم أحد المعايير الأربعة. كل واحد يتعامل مع التسامح بفلسفة مختلفة، والاختلافات ليست تجميلية.
| قياسي | تطبيق نموذجي | التسامح OD (ممثل) | التسامح سمك الجدار |
|---|---|---|---|
| أستم A269 | أنابيب ملحومة وغير ملحومة للخدمة العامة | من ±0.005 إلى ±0.010 بوصة، اعتمادًا على نطاق OD | ±10% |
| أستم A213 | أنابيب الغلايات والمسخنات والمبادلات الحرارية | من ±0.005 إلى ±0.010 بوصة، اعتمادًا على نطاق OD | ±10% |
| أستم A312 | أنابيب غير ملحومة للخدمة المسببة للتآكل أو درجات الحرارة العالية | 0.4 مم / -0.8 مم (NPS 1/8 إلى 1-1/2)؛ ±0.8 مم (NPS 2 إلى 4) | 22.5% / -12.5% |
| EN 10297-2 | أنابيب الفولاذ المقاوم للصدأ الميكانيكية والهندسية غير الملحومة | حسب الفئة، عادةً ما يتراوح بين ±0.5% إلى ±1.0% | ±10% |
لاحظ أن ASTM A312 يتحكم في سمك الجدار من خلال آليتين: نطاق النسبة المئوية المباشرة وحد الوزن. لا يجوز أن تزيد كتلة الأنابيب غير الملحومة عن 10% من الوزن الاسمي. نظرًا لأن الوزن يتتبع متوسط الجدار، فإن هذه القاعدة الثانية تمنع الأنبوب من أن يكون أكثر سمكًا بشكل موحد من المقصود أثناء اجتياز فحص البقعة.
ابدأ باستنتاج: الأنابيب غير الملحومة المصنعة على البارد تحمل تفاوتات أكثر إحكامًا من الأنابيب المصنعة على الساخن، وهذا هو السبب في أن معظم الطلبات الميكانيكية الدقيقة تحدد المنتجات المدرفلة على البارد أو المسحوبة على البارد.
أثناء التشطيب الساخن، يتم تشكيل الأنبوب عند درجة حرارة مرتفعة ويبرد بشكل غير متساو. يتشكل مقياس على السطح، ويتحرك الجدار بالنسبة للمحور المركزي، ويستقر المقطع العرضي أينما يدفعه تدرج التبريد. يطبق الدرفلة على البارد والسحب على البارد ضغطًا عند درجة حرارة قريبة من البيئة المحيطة: يمر الأنبوب عبر قالب أو حامل درفلة يدفع القطر الخارجي إلى نطاق أضيق، ويحسن الجدار، ويحسن السطح. والنتيجة هي تشتت الأبعاد الذي يمثل جزءًا من المكافئ النهائي الساخن.
ينطبق نفس نظام العملية على عائلات الصلب. عندما تقوم مطحنة الدرفلة على البارد بمعالجة الفولاذ الكربوني، أو سبائك الصلب، أو الفولاذ الزنبركي، فإنها تستخدم نفس منطق الضغط، ونفس تردد القياس، ونفس إطار التسامح الذي يحكم تشطيب أنابيب الفولاذ المقاوم للصدأ.
التسامح هو النطاق بين الحد الأقصى والحد الأدنى للقيمة المسموح بها للبعد. إذا كانت القيمة المقاسة تقع داخل هذا النطاق، تكون المادة متوافقة - بغض النظر عن مظهرها، أو مدى قربها من القيمة الاسمية، أو مدى توقع المفتش أن تكون مختلفة.
يهيمن تحمل OD على اقتصاديات التصنيع. كل انحراف إيجابي يضيف مادة يجب أن يزيلها تمرير القطع الأول؛ كل انحراف سلبي يقلل من القطر النهائي المتاح للجزء النهائي. عادةً ما تحتوي الأنابيب غير الملحومة المصنوعة من الفولاذ المقاوم للصدأ والمصنوعة على البارد في نطاق 10 مم إلى 80 مم على ±0.05 مم إلى ±0.10 مم. وعلى النقيض من ذلك، يحمل أنبوب ASTM A312 نطاقًا أوسع لأنه مخصص لأنظمة التركيب وخدمة الضغط بدلاً من الآلات الدقيقة.
يبلغ التفاوت المسموح به لسمك الجدار في معظم المعايير ±10%. الخطر الخفي هو الانحراف - الفرق بين أسمك وأنحف جدار في مقطع عرضي واحد. يمكن للأنبوب الذي يبلغ متوسط جداره 5.0 ملم أن يبلغ قياسه 4.5 ملم على أحد الجانبين و5.5 ملم على الجانب الآخر ويستمر في اجتياز فحص الامتثال استنادًا إلى متوسط الجدار. لكن المكون المصمم حول جدار ثابت يبلغ سمكه 5.0 ملم سوف يتصرف بشكل مختلف عندما يكون الجدار قصيرًا. تعمل الدرفلة على البارد على تحسين التركيز بشكل كبير، ولهذا السبب يتم تحديد الأنابيب غير القابل للصدأ الدقيقة في حالة التشطيب البارد.
توضح الأنابيب الفولاذية الزنبركية نفس الاهتمام: يعتمد الزنبرك المصنوع من أنبوب غير ملحوم على سمك جدار موحد للحصول على مرونة متسقة. تنطبق حدود الانحراف التي تهم الدقة في تحديد أبعاد الأنبوب المقاوم للصدأ بشكل متساوٍ على الأنابيب الفولاذية غير الملحومة المصنوعة من الفولاذ الزنبركي 60Si2Mn على البارد.
يسمح EN 10297-2 بانحراف استقامة يبلغ حوالي 0.1% من الطول - حوالي 1 مم لكل متر - للأنابيب ذات التشطيب البارد. يتم تسليم أنبوب ASTM A312 إلى توقعات استقامة أكثر مرونة لأن أنظمة الأنابيب تعتمد على الدعامات والفلنجات للحفاظ على المحاذاة. إذا كنت تخطط لتغذية الأنابيب الطويلة من خلال وحدة تغذية شريط CNC، أو استخدامها كقضبان توجيه، أو مقاطع طويلة، فاستدعاء الاستقامة بشكل واضح في أمر الشراء.
التشديد ليس أفضل تلقائيًا. إن الإفراط في تحديد بُعد واحد غالبًا ما يجبر المصنع على اختيار المواد، أو إضافة ممر تشكيل، أو إبطاء الخط - وأنت تدفع مقابل كل ذلك.
يفسر نفس المنطق سبب تحديد منتج من فئة التصنيع مثل الأنابيب غير الملحومة المصنوعة من سبائك 40Cr عالية القوة إلى فئة التسامح الخاصة به بدلاً من استبداله من المخزون التجاري العام: يحدد مسار المعالجة التسامح، ويحدد التسامح السعر.
فرق السعر بين الأنبوب التجاري والأنبوب الميكانيكي الدقيق حقيقي لأن مسار المعالجة مختلف: المزيد من تمريرات الدرفلة على البارد، والمزيد من نقاط القياس، ودورات التلدين المختلفة، ومعايير إطلاق أكثر صرامة. على مدى فترة إنتاج طويلة، يمكن أن تكون الفجوة بين ±10% و±5% من تفاوت الجدار كافية لتغيير المورد الذي تحدده.
قبل الانتهاء من استراتيجية التسامح، خصائص أنابيب الفولاذ المقاوم للصدأ تعتبر مرجعًا عمليًا لكيفية تفاعل الدرجة وحالة السطح ومسار التصنيع مع الانحراف المسموح به.
تأخذ مواصفات التسامح الكاملة سبعة أسطر:
التسامح هو مواصفات، وليس حكما. الأنبوب الذي يبلغ قياسه 76.48 ملم عند الطلب الذي يسمح بـ 76.10 ملم ±0.5% هو ضمن المواصفات، ويجب على مخطط الإنتاج معاملته على هذا النحو. إذا لم تتمكن عملية التصنيع الخاصة بك من استيعاب هذا الاختلاف، فقم بتغيير المواصفات - وتقبل أن السعر يتحرك معها.
إن الدقائق التي يتم قضاؤها في كتابة سطر تسامح واضح في أمر الشراء تستحق أكثر من أي اختصار فحص في رصيف الاستلام. تحدد المعايير الأربطة، التي يصنعها المصنع لها، ومهمتك هي اختيار النطاق المناسب للجزء الذي تصنعه بالفعل.

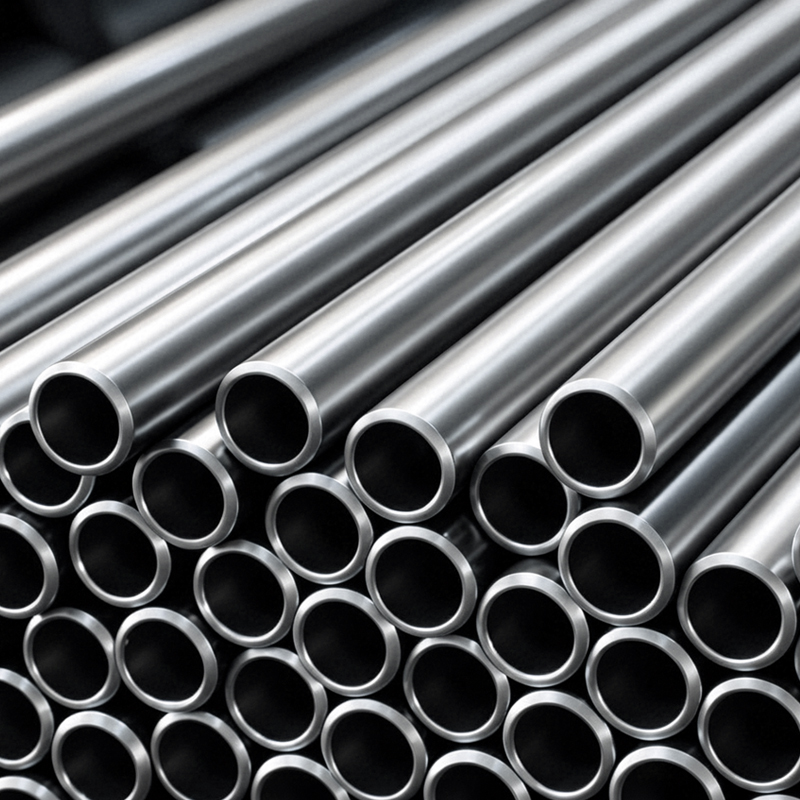
أنابيب الفولاذ المقاوم للصدأ هي نوع من الأنابيب المستخدمة على نطاق واسع، والمعرو...
اقرأ المزيدمصادر الصلب · التصنيع · المشتريات أبعاد أنابيب الفولاذ المقاو...
اقرأ المزيدالأنابيب الفولاذية غير الملحومة هي أنابيب فولاذية مجوفة وممدودة مصنوعة عادةً من ...
اقرأ المزيدتُستخدم الأنابيب الفولاذية غير الملحومة على نطاق واسع في مجالات مختلفة مثل البتر...
اقرأ المزيد
 رقم 8، طريق فنغشان، المنطقة الصناعية، بلدة موهوان، مقاطعة لونجيو، مدينة تشوتشو، مقاطعة تشجيانغ، الصين.
 +86-18857033688
 postmaster@zj-qibin.com

